Nyelv

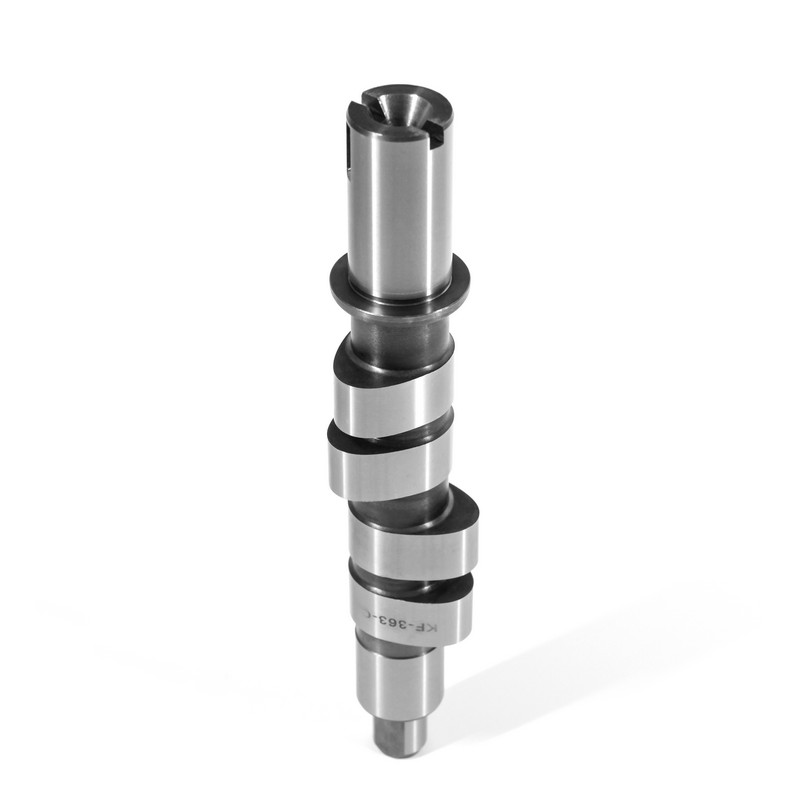
A motor égési minősége rögzítésre kerül, mielőtt a dugattyú elérné a felső holtpontot. A vezérműtengely határozza meg, hogy mikor nyílnak ki a szívó- és kipufogószelepek, meddig emelkedjenek, és mennyi ideig maradjanak nyitva. A mindössze 0,01 mm-es üregprofil-hiba egyetlen lebenyen megzavarja a levegő-üzemanyag töltést, eltolja a nyomatékgörbét, és megemeli a kipufogógáz hőmérsékletét. Ezért van szükségük a motorgyártóknak precíziós vezérműtengelyekre: ez az alkatrész határozza meg az égés hatékonyságának, a károsanyag-kibocsátásnak való megfelelésnek és a szeleplánc tartósságának plafonját.
A szelepesemény pontossága maga az égéstér kialakítása után a legnagyobb egyedi mechanikai hatás az égés hatékonyságára. A későn nyíló szívószelep kevesebb töltést enged be; a későn záródó kipufogószelep kihúzza a friss keveréket a hengerből; a kopott szárnyszárny megváltoztatja a szelepülés sebességét és destabilizálja a hidraulikus emelőket. Ezen hibák mindegyike a bütykös lebeny geometriájának eltérésével kezdődik.
A motor kalibrálása rögzített kapcsolatot feltételez a főtengely szöge és a szelephelyzet között. Amikor a vezérműtengely időzítése akár 0,5 fokkal is eltér a térképtől, a levegő-üzemanyag keverék, a maradék gázfrakció és a kopogási határ mind megváltozik. A gyakorlati következmények mérhetőek: a csúcsnyomaték eltávolodik a megcélzott motorfordulatszámtól, a kipufogógáz-hőmérséklet emelkedik, és az NOx-kibocsátás nő. A precíziós vezérműtengelyek ezt a kapcsolatot a kalibrációs burkolaton belül tartják az első gyújtási ciklustól a garanciaidő végéig.
A precíziós vezérműtengelyeket mikronban és szögfokban adják meg, nem pedig általános minőségi állításokat. A motorgyártó beérkező ellenőrzése öt paramétert zár le, és mindegyiknek közvetlen mechanikai következménye van.
| Paraméter | Termelési tolerancia | Az eltérés következménye |
| Lebenyprofil űrlaphiba | 0,010 mm-ig | Változott szelepgyorsítás, emelő zaj |
| Alapkör kifutás | 0,025 mm-ig | A szeleplencse instabilitása magas motorfordulatszámon |
| Napló átmérője | 0,020 mm-ig | Gyengült olajfilm stabilitás, csapágykopás kockázata |
| A bütyök időzítésének eltérése | 0,5 fokig | Nyomatékcsúcs váltás, magasabb kipufogó hőmérséklet |
| Lebeny felületi érdesség Ra | 0,40 mikronig | Gyorsabb lebenykopás, nagyobb súrlódási veszteségek |
Ezek az értékek külön-külön kicsinek tűnnek, de a teljes szelepláncon belül összetettek. A 0,025 mm-es alapköri kifutás nagy fordulatszámon megváltoztatja a hatékony szelepemelést, a durva lebenyfelület pedig felgyorsítja a kopást, ami törli az eredeti geometriát. A gyártás jóváhagyásához a szállítónak bizonyítania kell mind az öt paraméter ellenőrzését mért rekordokkal, nem csupán egyetlen első cikk jelentésével.
A precizitás átmeneti, ha a lebeny felülete nem képes túlélni az üzemi terhelést. A vezérműtengely anyagai egyensúlyban tartják a keménységet, a szívósságot és a gyárthatóságot. A hűtött öntöttvas alkalmas kompakt gyártómotorokhoz; a göbös vas nagyobb mechanikai terhelést hordoz; Az edzett ötvözött acél magas emelésű, nagy fordulatszámú és turbófeltöltős munkaciklusokhoz használható.
A hőkezelési útvonal határozza meg, hogy a szárny megtartja-e talajprofilját a teljes szervizintervallum alatt. A KORBOR nagy teljesítményű ötvözeteket választ ki, és temperálást, karburálást és edzést alkalmaz a szilárdság, a keménység és a kopásállóság növelése érdekében. Az alábbi táblázat összefoglalja azokat a tipikus lebeny keménységi tartományokat, amelyeket ezek a folyamatok biztosítanak.
Egyetlen pontos vezérműtengely teljesítmény; több ezer egyforma vezérműtengely egy gyártási rendszer. A motorgyártók a beszállítókat a statisztikai konzisztencia alapján értékelik, nem pedig egyetlen első cikk szerinti ellenőrzést. A szállítónak minden tételben igazolnia kell a nyersanyag, a megmunkálás, a hőkezelés és a végső metrológia feletti ellenőrzést.
Az Anhui KORBOR Machinery Co., Ltd. 25 évet töltött vezérműtengelyek és csak vezérműtengelyek gyártásával. Az IATF 16949:2016 minőségbiztosítási rendszer nulla hibamentes gyártási koncepciót alkalmaz minden szakaszban, és a vállalatnál éves termelési kapacitás meghaladja a 2,3 millió vezérműtengely-készletet.
A autóipari vezérműtengely termékcsalád önmagában több mint 800 cikkszámot takar, míg a motorkerékpár vezérműtengely katalógus több mint 600 modellt ad hozzá. A motorgyártók egyre inkább támaszkodnak olyan beszállítókra, amelyek több motorcsaládot is képesek kezelni ugyanazzal a folyamatfegyelemmel.
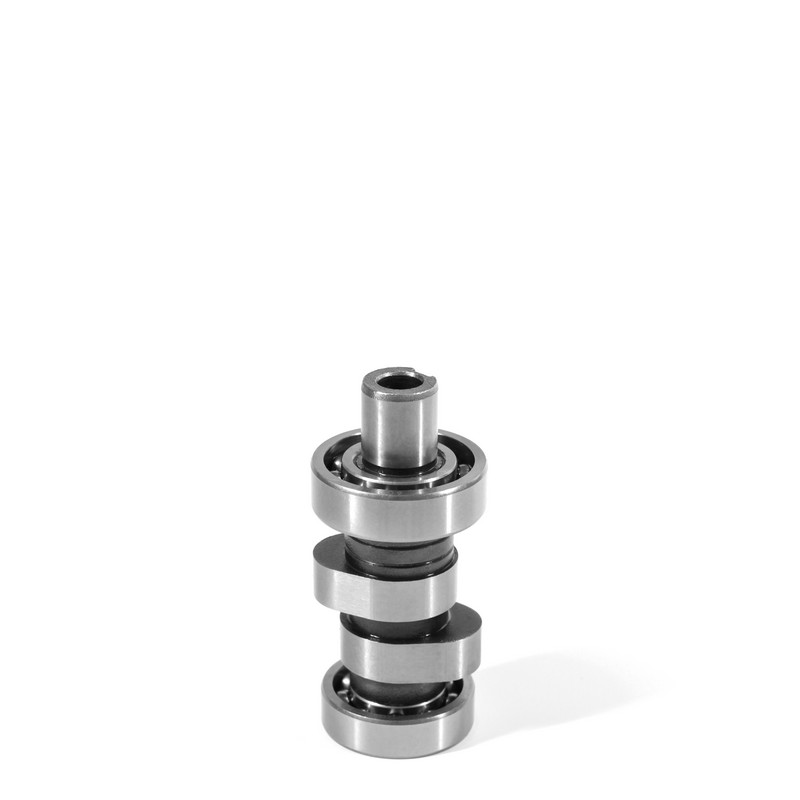 Egyedi OEM/ODM motorkerékpár vezérműtengely-gyártók, beszállítók Mi vagyunk a kínai egyedi OEM / ODM motorkerékpár vezérműtengely-gyártók, beszállítók és gyárak, az ANHUI KORBOR egyedi motorkerékpár vezérműtengelyt és L... Termék megtekintése →
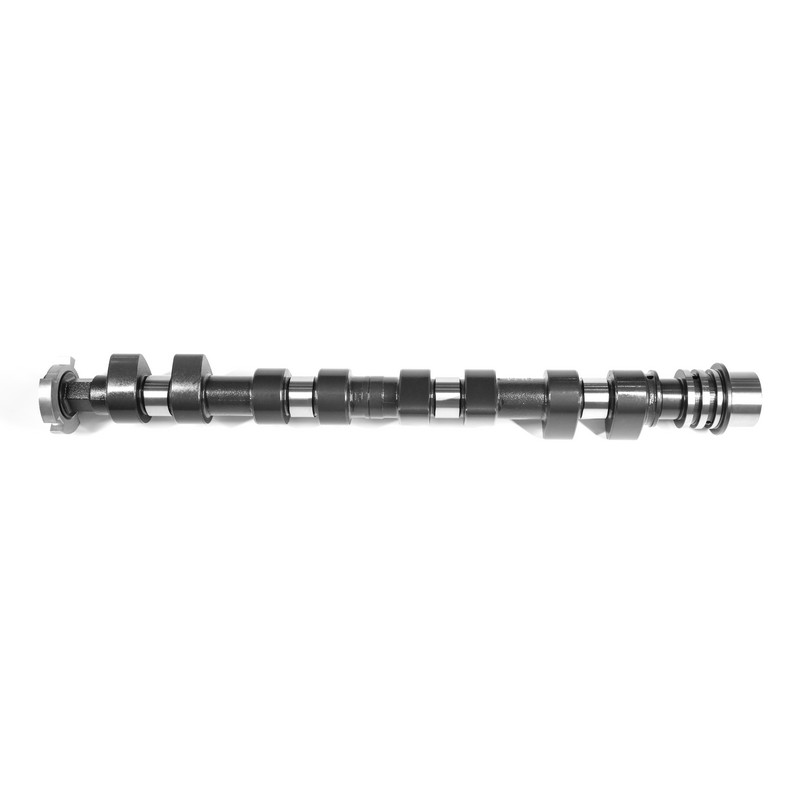 Egyedi üres autó vezérműtengely-gyártók, beszállítók Kína egyedi üres autó vezérműtengely-gyártói, beszállítói és gyáraiként a KORBOR OEM / ODM hűtött öntöttvas vezérműtengelyt kínál, csomós ... Termék megtekintése →
A vezérműtengely-forrás jóváhagyása előtt a motorgyártóknak négy területet kell ellenőrizniük: metrológia, anyagkövethetőség, folyamatvezérlés és tétel nyomon követhetőség. A gyakorlati ellenőrző lista öt elemből áll.
Egyrészes metrológia, anyagtanúsítvány, egy keménységi teszt és a lebenyprofil vizuális áttekintése. Kizárólag a tervezési ellenőrzéshez elfogadható.
Statisztikai folyamatellenőrzés, kötegszintű keménységellenőrzés, minden alkatrész kifutási ellenőrzése és teljes nyomon követhetőség az olvadástól a végső őrlésig. Ez a motorsorok kioldási feltétele.
A motorgyártóknak precíziós vezérműtengelyekre van szükségük, mivel a szelepesemények pontossága közvetlenül szabályozza az égést, a károsanyag-kibocsátást és a tartósságot. A mindössze 0,5 fokos időzítési eltérés eltolja a nyomatékgörbét, és a 0,010 mm-es tartományban lévő lebenyprofil hiba megváltoztatja a szelep gyorsulását és az emelő stabilitását.
A lobe profile form error, typically held to 0.010 mm or tighter, is the most critical value on the drawing. It sets valve acceleration, seating velocity, and valvetrain noise. Base-circle runout and journal diameter follow closely because they determine oil-film stability and high-speed valve lash consistency.
A hőkezelés a köszörült lebenyet kemény felületté alakítja, amely ellenáll a kopásnak. Az egyenetlen keménység vagy tokmélység helyi kopást okoz, és a lebeny gyorsan elveszíti eredeti profilját. Az indukciós edzés, a karburálás és a nitridálás a gyakori útvonalak, amelyeket a célmotor érintkezési feszültsége és munkaciklusa szerint választanak ki.
Az IATF 16949:2016 az autóipari vezérműtengely-gyártás iparági alapja. Statisztikai folyamatellenőrzést, teljes anyagkövethetőséget és folyamatos fejlesztést igényel a gyártási láncban. A beszállító minőségügyi rendszerét ugyanolyan szigorúan kell auditálni, mint a megmunkálási képességét.




 闽公网安备 35018102000203 号
