Nyelv

Az a vezérműtengely, amely a 0,03 mm-es határérték helyett 0,04 mm-t mér a teljes jelzett kifutásból, nem hibásodik meg a szerelőpadon. 40 000 km-rel később meghibásodik, mivel a felgyorsult lebenykopás, az időzítési korrelációs hibakód és a visszatérés miatt a javítóműhely fizet.
A vezérműtengely beszerzése az a folyamat, amely során egy motorcsaládhoz meghatározzák a szárny geometriáját, a csap méreteit, az anyagminőséget és a hőkezelést, majd minősítik a szállítót, hogy reprodukálja ezeket az értékeket egy dokumentált tűréssávon belül minden tételnél. Az ár és az átfutási idő csak akkor válik relevánssá, ha ezeket az értékeket írásban rögzítik.
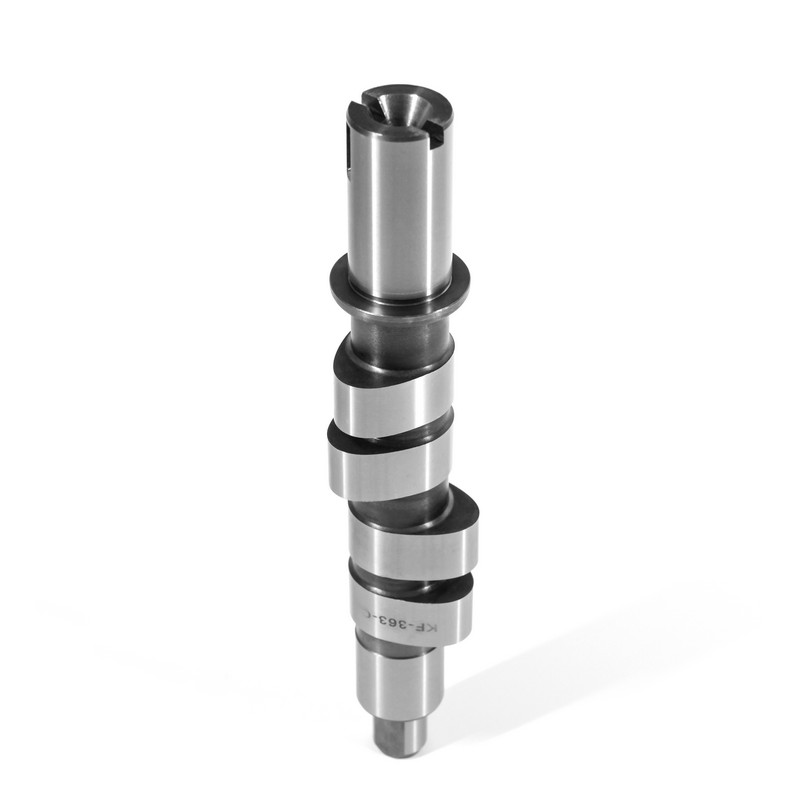
A vezérműtengely egy négyütemű motorban lévő forgó tengely, amely a főtengely forgását időzített szelepmozgássá alakítja át a karéjon keresztül. Mivel minden szelepeseményt a lebeny helyzete állít be, a 0,05 mm-es eltérés az orrnál vagy a szárnyak elválasztási szögének 1 fokos változása megváltoztatja a hengerek feltöltését, az üresjárati vákuumot és a kipufogógáz-kibocsátást, nem pedig egyszerűen zajosabbá teszi a motort.
Az Anhui KORBOR Machinery Co., Ltd. (KORBOR) 1999 óta gyárt vezérműtengelyeket, és évente több mint 2,3 millió vezérműtengely-készletet szállít egy 22 000 négyzetméteres üzemből az anqingi Susongban. Katalógusa több mint 1400 alkatrészszámot tartalmaz 800 autó- és 600 motorkerékpár-modellről, így az alábbi specifikációs ablakok ugyanazokat a kritériumokat követik, amelyeket a mérnökcsapata alkalmaz a bejövő és kimenő ellenőrzésekre.
A nyolc érték közül hat ellenőrizhető kéziszerszámokkal kevesebb mint 10 perc alatt: a lebenyemelés, az időtartam, a lebeny elválasztási szöge, az alapkör átmérője, a csap átmérője és a tengely kifutása. A keménység és a házmélység teszi teljessé a készletet, és mikrométer helyett keménységmérőt igényel.
Ezen értékek mindegyike hozzátartozik a rajzhoz. Az a beszállító, aki megkapja az „ugyanazt, mint az OEM”, egy illeszkedő vezérműtengelyt szállít, a megfelelő vezérműtengely pedig nem ugyanaz, mint egy vezérműtengely, amely 100 000 km hőciklus után is megtartja a geometriáját.
| Paraméter | Tipikus elfogadási sáv | Miért számít | Ellenőrző eszköz |
|---|---|---|---|
| Lebenyemelés | Névleges plusz-mínusz 0,05 mm | Beállítja a szelepemelést, a légáramlást és a nyomatékgörbét | Bütyökmikrométer a lebeny orránál |
| Időtartam 0,050 emelésnél | Névleges plusz-mínusz 2 fok | Beállítja a teljesítménysávot, az üresjárati vákuumot és a károsanyag-kibocsátást | Fokozat kerék számlapjelzővel |
| Lebeny elválasztási szöge | Névleges plusz-mínusz 1 fok | Szabályozza a szelepek átfedését és a hengernyomást | Bütykös profilozó vagy időzítő berendezés |
| Alapkör átmérője | Névleges plusz-mínusz 0,02 mm | Beállítja a szeleprögzítést és a hidraulikus emelő előfeszítését | Mikrométer az alapkörön |
| Napló átmérője | 0,005-0,025 mm futási távolság | Fenntartja az olajnyomást és megakadályozza a görcsöket | Furatmérő a csapágyházhoz |
| Tengely kifutás | 0,03 mm maximum total indicated runout | Megvédi az időzítés pontosságát és a csapágy élettartamát | V-blokkok számlapjelzővel |
| A lebeny felületének keménysége | Anyagtól függően 45-62 HRC | Ellenáll az orr beütésének és a lebeny kopásának | Rockwell C, tételenként három pont |
| Tokmélység a karburált részeken | 0,5-1,5 mm | Kiegyensúlyozza a kopásállóságot a mag szívósságával szemben | Mikrokeménységi átmenet vágott mintán |
A Runout a leggyakrabban kihagyott érték a beszerzési rendelésnél, és ez a leggyorsabban kiegyenlíthető selejt: két V-blokk és egy tárcsajelző kevesebb mint két perc alatt válaszol a kérdésre.
A hűtött öntöttvas a közepes emelésű személygépkocsi-motorokat takarja, a gömbölyű öntöttvas növeli a hosszabb tengelyekhez szükséges hajlítószilárdságot, és a karburált kovácsolt acél, például az AISI 8620 szabványossá válik 12 mm-es szelepemelés felett. Az anyagminőség ezért a szelepemelést és a rugóterhelést követi, nem a jármű árat.
Öntött magok: hűtött és gömbölyű vas
Acél magok: kovácsolt és összeszerelt
A katalóguskérdés az anyagkérdést követi. A járműcsalád és a cikkszám szerint szervezett választék lehetővé teszi a vevő számára, hogy három különálló szeleplánc-kézikönyvre kereszthivatkozás nélkül megerősítse a felszerelést.
 Az autóipari vezérműtengelyek járműmárka és alkatrészszám szerint listázva Böngésszen az autóipari vezérműtengelyek között járműmárka és OEM/referenciaszám szerint rendezve, így segítve a vásárlókat a motorcsaládok széles skálájára való illeszkedésben. Termék megtekintése →
A keménységet a lebeny orránál ellenőrzik, nem a naplónál: a Rockwell C-teszt tételenként három ponton, 45-62 HRC ablakkal szemben, az alulkeményedett tételt elkapja, mielőtt az elérné a motort. A folyóiratok olvasmányai nem reprezentatívak, mert a folyóiratok szándékosan puhábbak, mint a lebeny arca.
A karburált vezérműtengelyek rögzített sorrendben futnak: normalizálás, megmunkálás, karburálás, kioltás, temperálás 150 és 200 Celsius fok között, majd a köszörülés befejezése. A temperálási hőmérséklet az a szabályozási pont, amelyet a legkönnyebb elveszíteni, mert egy 30 fokos kemence a felületi keménységet az ablak alá ejti anélkül, hogy egyetlen méretet sem változtatna.
A nitridálás az az alternatíva, ahol a torzításnak alacsonynak kell maradnia. A 0,15-0,4 mm-es nitridált réteg 55-60 HRC-nél vékonyabb, mint egy karburált tok, de nem következik be kioltás, így a tengely egyenes marad, és kevesebb egyengetést igényel a hőkezelés után.
Felületi keménység ablak vezérműtengely anyagból, HRC
Az oszlopok a megadott keménységi ablak felső határát mutatják minden egyes maganyag esetében.
Az IATF 16949:2016 értelmében a vezérműtengely-beszállítónak minden szállítmányhoz rendelkeznie kell egy ellenőrzési tervvel, egy PPAP-fájllal és a hőmennyiség nyomon követhetőségével, és ez a három dokumentum teszi lehetővé a több millió egységnyi éves kibocsátás egyetlen kemenceterhelésre való visszavezetését.
Az első gyártási rendelés kiadása előtt kérje a következőket:
Ugyanezek a követelmények érvényesülnek a vállalatnál is minőség-ellenőrzési keretrendszer , amely az IATF 16949:2016 szabványt követi, és kiterjed a beszállítók környezetvédelmi és munkaügyi szabványok szerinti auditjára is, így a vevő egy auditált láncot örököl, nem pedig egyetlen tanúsítványt.
800 autóipari cikkszám és 600 motorkerékpár cikkszám fedezi a legtöbb európai, ázsiai és észak-amerikai javítási igényt, de nem a járműmodell, hanem a motor kódja dönti el, hogy a vezérműtengely megfelelő-e.
Az európai lefedettség ennek a szabálynak a legtisztább próbája. Egy motorkód három modellnév és két hengerfejöntvény alatt jelenhet meg, ezért a katalógusbejegyzést a motorhoz kell kulcsolni, nem pedig a jelvényhez; a Európai autópiaci lefedettség pontosan ezen az alapon szerveződik.
Az észak-amerikai és ázsiai alkalmazások ugyanazt a logikát követik, minden alkatrészszám egy adott motorcsaládhoz van kötve névtábla helyett.
 XS6E6250BB FORD vezérműtengely típusspecifikus katalógusbejegyzés Fedezze fel ezt a modell-specifikus FORD vezérműtengely-listát, amelyet az XS6E6250BB cikkszám azonosít, ha nagykereskedelmi és OEM-ellátási kérdésekre kíváncsi. Termék megtekintése →
A motorkerékpár-lefedettség eléri a 600 számot, amelyek az ázsiai, indiai és dél-amerikai piacokon használt egyhengeres és párhuzamos ikermotorokra koncentrálódnak, ahol a szeleplánc kopása a leggyakoribb oka a vezérműtengely cseréjének.
 HONDA motorkerékpár vezérműtengelyek az OEM cseréjéhez és teljesítményéhez Böngésszen az 52 HONDA motorkerékpár vezérműtengely cikkszáma között a CB, CG, GL, CBR és XR/CRF modellekhez, OEM-csere- és teljesítményprofilokkal, valamint egyedi opciókkal. Termék megtekintése →
Hét lépés választja el a megfelelő vezérműtengelyt szállító beszállítót egy olyan vezérműtengelyt szállítótól, amely még mindig a huszadik tartály belső tűréshatárát méri, és a sorrend fontosabb, mint a papírmunka mennyisége.
Lebenyemelés és alapkör átmérője. A szárnyemelés 0,05 mm-es hibája 0,05 mm-rel elmozdítja a szelepemelést a szelepnél, a 0,02 mm-rel alulméretezett alapkör pedig annyira megváltoztatja a hidraulikus emelő előfeszítését, hogy befolyásolja a zajt és az emelő felpumpálását magas fordulatszámon.
Raktáröntvény magok szabványos cseréhez 12 mm-es szelepemelés alatt és acélmagok magas emelésű vagy görgős követési alkalmazásokhoz. A hűtött öntöttvas 45-55 HRC-vel kezeli a személygépkocsi-motorokat; az 58-62 HRC karburált AISI 8620 kezeli az e feletti terheléseket.
Három ellenőrzés fedi le a legtöbb kockázatot: a V-blokkok kifutása a 0,03 mm-es határértékhez képest, az alapkör és a csap átmérője mikrométerrel, valamint a hordozható Rockwell C leolvasás a lebeny orrának három pontján a 45-62 HRC ablakkal szemben. A leolvasott értékek megerősítéséhez kérje a fűtési tétel tanúsítványát.
PPAP 3. szintű fájl, szabályozási terv, EN 10204 3.1 anyagtanúsítványok, keménységi és burkolatmélységi rekordok, valamint a hőmennyiség nyomon követhetősége, amely minden aknát egy kemence töltethez köt. Az IATF 16949:2016 előírja, hogy ezeket a rekordokat meg kell őrizni és kérésre elő kell állítani, ami a követelést mérhető méréssé változtatja.
A vezérműtengelyek beszerzése egy mérési gyakorlat, mielőtt vásárlási gyakorlat lenne. Zárja be a nyolc értéket, párosítsa össze az emeléshez szükséges anyagokat, ellenőrizze a keménységet a lebeny orránál, és az áralku a könnyebb rész lesz.




 闽公网安备 35018102000203 号
