Nyelv

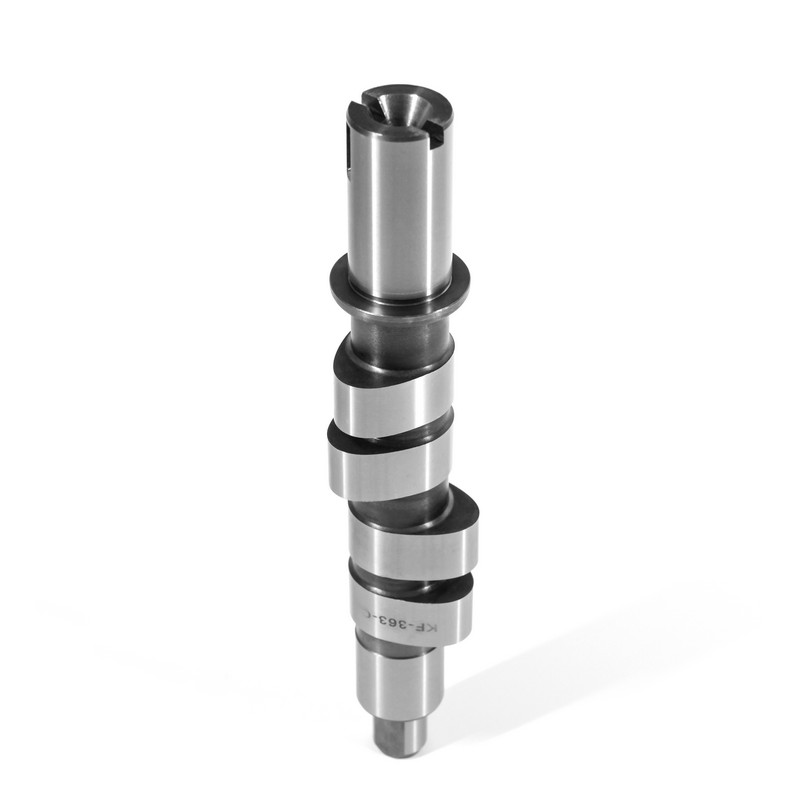
A vezérműtengely egy belső égésű motor mechanikus időzítő agya. Egy precíziós megmunkálású tengely tojás alakú lebenyekkel pontosan eldönti, hogy minden szívó- és kipufogószelep mikor nyílik és zár, és ez a döntés ezredmásodperceken belül megtörténik. 6000 ford./percnél minden szelep másodpercenként 50-szer nyílik; egy kétfokozatú hiba a lebeny fázisozásban nagyjából 5-8 százalékkal csökkenti a csúcsteljesítményt, miközben növeli az üzemanyag-fogyasztást. A vezérműtengely anyagának, a szárnyprofilnak és a gyártási tűrésnek a megválasztása lehet a különbség a 200 000 mérföldön csendesen futó motor és a 30 000 mérföldnél meghibásodott motor között.
A vezérműtengely a főtengely forgását mechanikusan időzített szelepemeléssé alakítja, amely szabályozza a minden hengerbe belépő és kilépő légáramlást. A főtengely a vezérműtengelyen, szíjon vagy fogaskereken keresztül hajtja meg a vezérműtengelyt, amely pontosan a főtengely fele fordulatszámra van beállítva. Minden két főtengely-fordulatnál a vezérműtengely teljesít egyet, így a szívó-, kompresszió-, teljesítmény- és kipufogólöketek mindig a megfelelő szelephelyzethez igazodnak. Ha ez a szinkronizálás megszakad, a motor elveszíti a kompressziót, visszafelé gyújt a szívónyíláson, vagy gyújtáskimaradást okoz a kipufogónyíláson keresztül, attól függően, hogy melyik szelepmozgás történt.
Alapdefiníció
A vezérműtengely egy forgó tengely gondosan köszörült szárnyakkal, amelyek a dugattyúmozgással párhuzamosan működtetik a motorszelepeket, meghatározva a szelepemelést és a szelepidőzítést a motor minden hengerénél.
Mindegyik lebeny egy pontosan formázott excenter. Az alapkörön a szeleprugó zárva tartja a szelepet; ahogy a lebeny magas szárnya érintkezésbe forog, kinyitja a szelepet. Az excenter alakja meghatározza a motor légzési viselkedését minden fordulatszámon. A 800 ford./perc alapjáraton mérsékelt emelést és korai szívózárat igényel; ugyanannak a motornak 6500 ford./percnél nagyobb emelésre és hosszabb időtartamra van szüksége, hogy a henger nagy légáramlási sebességgel tudjon megtelni. Az egyik állapothoz hibás lebenyprofil gyenge üresjárati, lapos teljesítményt vagy mindkettőt eredményez.
A szelepemelés, az időtartam és a leválasztó szöge az a három szám, amely meghatározza a motor teljesítménygörbéjét, az alapjárati minőséget és a nyomatékleadást. Az emelés határozza meg, hogy a szelep meddig nyílik, az időtartam pedig azt, hogy mennyi ideig marad nyitva a főtengely fokában, és a lebeny elválasztási szöge a szívó- és kipufogónyílásokat egymáshoz képest pozicionálja.
A szelepemelés szabályozza annak a nyílásnak a méretét, amelyet a port nyit a bejövő töltet számára. A nagy emelésű bütyök több levegőt szállít, de növeli a szeleprugó-igényt is: a rugóerő nagyjából az emelésnövekedés négyzetével nő, így a 0,050-nél nagyobb emelésű bütyöknél lényegesen merevebb rugókra van szükség, vagy a szelepsor magas fordulatszámon úszik.
Az időtartam határozza meg, hol éri el a teljesítménycsúcs. A 220 fokos beszívási időtartam egyenletesen tartja az alapjáratot, és erős nyomatékot hoz létre alacsony tartományban; a 260 fokos időtartam felfelé tolja a teljesítménysávot, és lágyítja az alapjáratot. A lebeny elválasztási szöge az átfedési ablakot a kipufogólöket felső holtpontjába állítja, amikor mindkét szelep nyitva van. A 114-116 fok körüli szélesebb LSA stabilizálja az üresjárati vákuumot; a keskenyebb, 106-108 fok körüli LSA élesíti a gázreakciót és a felső húzóerőt, de több motorvezérlési kalibrációt igényel.
Az OEM vezérműtengely időzítése specifikáció, nem javaslat. A sorozatgyártású motorok lebenyhelyzetének tűrése jellemzően 1-2 fok közé esik; az ablak túllépése mérhetően csökkenti a teljesítményt, növeli a károsanyag-kibocsátást, és vezethetőségi panaszokat okoz a terepen.
A hűtött öntöttvas a gyártó vezérműtengelyek igáslóanyaga; A gömbölyű öntöttvas dominál a teherautók és a dízel üzemekben, és a kovácsolt acél a legnagyobb szeleplánc-terheléshez van fenntartva. Mindegyik anyagcsaládnak külön egyensúlya van a költségek, a keménység és a kifáradási szilárdság között, és mindegyiket másképp dolgozzák fel a gyártás során.
| Anyag | Felületi keménység | Kopásállóság | Egységenkénti költség | Tipikus alkalmazások |
| Hűtött öntöttvas | 50-55 HRC | Nagyon jó | Alacsony | Utcai autó, motor |
| Gömbös öntöttvas | 44-52 HRC | Jó | Mérsékelt | Teherautó, dízel |
| Kovácsolt acél | 55-60 HRC | Kiváló | Magas | Teljesítmény, fokozva |
A felület keménysége csak egy részét árulja el a történetnek; a megkeményedett réteg mélysége és a keménységi gradiens a magba meghatározza, hogy egy lebeny túléli-e az ismételt nagy érintkezési nyomású érintkezést. A tolórúd-szerelvényekben a lebeny-emelő érintkezési nyomás meghaladhatja a 700 MPa-t, ezért a gyártók hűtött, keményfémben gazdag felületű öntöttvasra vagy indukciósan edzett acélra támaszkodnak. Ha a vezérműtengely gyártója kihagyja, lerövidíti vagy egyenetlenül alkalmazza a hőkezelést – temperálást, karburálást vagy hűtést –, az alkatrész megfelelőnek tűnhet beszereléskor, és még mindig korán meghibásodik, ha a karéj kiszakad. A hőkezelés az, ahol a vezérműtengely minőségének nagy részét ténylegesen gyártják.
A vezérműtengely és a szelepek közötti távolság határozza meg a szelepsor elrendezését, és minden elrendezés másként számolja el a költségeket, a csomagolást és a fordulatszámot. A felső szelepes (OHV) motor egyetlen vezérműtengelyt tart a motorblokkban; A felső bütykös kialakítások egy vagy két vezérműtengelyt helyeznek a hengerfejbe.
A blokk egyik vezérműtengelye emelőkön, tolórudakon és lengőkarokon keresztül működik. Az elrendezés kompakt és olcsó, erős alacsony fordulatszámú nyomatékkal, de a tolórúd tömege korlátozza a szabályozott szelepmozgást nagyjából 6000-6500 ford./perc felett.
Hengerfejenként két vezérműtengely működteti közvetlenül a szelepeket. A szelepsor tömege minimális, ami lehetővé teszi a legmagasabb biztonságos motorfordulatszámot, és egyszerűvé teszi a változó szelepvezérlést. Több alkatrész, magasabb gyártási költség, szigorúbb naplótűrések.
A SOHC a kettő között helyezkedik el: fejenként egyetlen vezérműtengely, amely közvetlenül vagy rövid szelepeken keresztül hat a szelepekre. Kevésbé bonyolult, mint a DOHC, és jó légáramlást tesz lehetővé, de a változtatható időzítés az egyetlen bütyök fázisára korlátozódik. Gyakorlatilag a DOHC fejek támasztják a legnagyobb igényt a vezérműtengely csapágy pontosságára, mivel a tengely a motor fordulatszámával forog a hosszú, keskeny csapágycsapokban.
A cserére vonatkozó döntés mindig az OE lebeny geometriájának a fejöntvényhez való hozzáigazításával kezdődik. A KORBOR több mint 800 autóipari és 600 motorkerékpár-vezérműtengely-modellt fed le, így ennek a döntésnek a termékbázisa széles. A vásárlók közvetlenül a autóipari vezérműtengely katalógus és a motorkerékpár vezérműtengely katalógus , amely lefedi az OHV, SOHC és DOHC változatokat a főbb motorcsaládokon belül.
 Egyedi OEM/ODM motorkerékpár vezérműtengely-gyártók, beszállítók Mi vagyunk a kínai egyedi OEM / ODM motorkerékpár vezérműtengely-gyártók, beszállítók és gyárak, az ANHUI KORBOR egyedi motorkerékpár vezérműtengelyt és L... Termék megtekintése →
 Egyedi üres autó vezérműtengely-gyártók, beszállítók Kína egyedi üres autó vezérműtengely-gyártói, beszállítói és gyáraiként a KORBOR OEM / ODM hűtött öntöttvas vezérműtengelyt kínál, csomós ... Termék megtekintése →
A lebeny emelési tűrése, a csap kifutása és az edzett mélység az a három mérés, amely elválasztja a 200 000 mérföldön keresztül csendesen futó vezérműtengelyt az idő előtt meghibásodott vezérműtengelytől. A gyártó vezérműtengely szárnyának emelését általában a rajztól számított 0,025 mm-en (0,001 hüvelyk) belül tartják; A csap kifutását általában 0,02 mm alá szabályozzák. A gyenge lefutás a szelep időzítését lebenyről lebenyre tolja el, és durva üresjáratként jelenik meg, mielőtt súlyos meghibásodásgá válna. Az alapkörnek is tökéletesen koncentrikusnak kell lennie a csap tengelyével; a középponttól eltérő alapkör megváltoztatja a statikus szeleprögöket minden hengeren, és létrehozza a klasszikus egy-zajos hengeres panaszt.
A KORBOR minőségbiztosítási rendszere az IATF 16949:2016 szabványt követi, és a gyártás minden szakaszában nulla hiba filozófiát alkalmaz. A cég egy 22 000 négyzetméteres üzemet üzemeltet, évente több mint 2,3 millió vezérműtengelyt szállít ki, és a teljes gyártási láncot végigfutja a nyersöntéstől a hőkezelésen át a végső csiszolásig.
A tételenkénti konzisztencia az a gyakorlati előny, amely a leginkább számít a motorgyártók és az utángyártott forgalmazók számára. A cserevezérműtengelynek pontosan meg kell felelnie az eredeti berendezés köszörülési specifikációjának; ha a lebeny szárny sugara változik, ha az alapkör nem kerek, vagy ha a keményedési mélység eltolódik, a motor nem tartja be a tervezett szelepidőt. A dedikált vezérműtengely-gyártó, amely 1999-es alapítása óta erre az egyetlen alkatrészre összpontosít – a KORBOR-t csak vezérműtengely-üzemként hozták létre –, másképp helyezkedik el, mint egy általános gépműhely. Az cégtörténet és gyártási háttér magyarázza el, hogy a mérnöki csapat miért tekinti a vezérműtengelyeket különlegességnek, nem pedig mellékterméknek.
A potenciális beszállítót értékelő mérnöki vevők számára egyértelmű a fontos dokumentáció: lebenyprofil mérési jelentések, keménységellenőrzési rekordok, kifutási tesztek adatai és nyomon követhető folyamat az öntödei öntéstől a végső ellenőrzésig. Ezeket a dokumentumokat minden komoly vezérműtengely-gyártónak képesnek kell lennie. Azok a beszállítók, akik házon belül is ellenőrzik az öntést dokumentált minőségirányítási rendszer , hajlamosak ugyanazt a geometriát és keménységet szállítani tételről tételre, ami stabilan tartja a motor teljesítménygörbéjét a gyártás során.
A vezérműtengely meghibásodásának hat klasszikus jele a szeleplánc ketyegése, durva alapjárat, gyenge nyomaték, alacsony üzemanyag-fogyasztás, gyújtáskimaradás a terhelésben és fémrészecskék az olajban. E tünetek egyike sem jellemző a vezérműtengelyre, ezért a diagnózist a lebeny ellenőrzésével kell kezdeni, nem pedig az automatikus alkatrészcserével.
Telepítés előtti ellenőrzés
Az egyenességvizsgálat a leghasznosabb beszerelés előtti ellenőrzés. A 0,05 mm-rel meggörbült vezérműtengely csapjait kinyomja, és idővel kifáraszthatja a hengerfej rögzítéseit. A tengely ellenőrzése forgási egyenesség a v-blokk szerelvényeken a telepítés előtt megakadályozza a szelepsor idő előtti meghibásodásának nagy részét.
Az újraköszörülés akkor lehetséges, ha a mag egyenes marad, és elegendő mennyiségű megkeményedett anyag marad életben a lebeny felülete alatt. A teljesítménymotor-építők rutinszerűen újrakezdik ezt a helyzetet. Normál cseréhez az új vezérműtengely a biztonságosabb választás, mert a köszörülés eltávolítja a megkeményedett réteg egy részét és csökkenti a hosszú távú kopásállóságot.
Egy megfelelően kenésű, eredeti szeleprugóval és sértetlen vezérműlánccal rendelkező motorban a hűtött öntöttvas vezérműtengely általában 150 000 és 250 000 mérföld között bírja. A 100 000 mérföld előtti korai meghibásodást szinte mindig az elégtelen betörési kenés, az összeesett emelő vagy a szennyezett olaj okozza, nem pedig maga az anyag.
A három fő ok a rossz kenés indításkor, a túlzott szeleprugó nyomás és a szennyezett olaj. A lebeny és az emelő közé szorult kemény részecskék lefedő keverékként működnek, lecsiszolják a megkeményedett felületet. Ez az oka annak, hogy az olajszűrő állapota az egyik első olyan elem, amelyet minden vezérműtengely-meghibásodási vizsgálat során ellenőriznek.
A főtengely az égési nyomást forgó nyomatékká alakítja, és a vezérműtengelyt egy vezérműláncon vagy fogaskerék-készleten keresztül hajtja meg. A vezérműtengely csak a szelepes eseményeket szabályozza, és nem hordoz égési terhelést. A hajlított főtengely vibrációt és alacsony olajnyomást kelt, míg a kopott vezérműtengely megváltoztatja a légáramlást és a szelep időzítését; a kettő nagyon eltérő tünetegyüttes esetén sikertelen.




 闽公网安备 35018102000203 号
