Nyelv

A PPAP jóváhagyása után 0,02 mm-rel elsodródó vezérműtengely-tétel nem rutin minőségi értesítés – ez egy gyártásleállás, egy vezérműlánc-átdolgozás és egy hat számjegyű garanciavállalás.
A beszerzési csapatok ritkán vállalják a kockázatot. De ha a vezérműtengelyt pusztán darabáron szerzik be, akkor a programot védő tényezők – a nyomtatási vezérlés, a kohászati stabilitás, a folyamatképesség és a szállítási mélység – pontosan azok a tényezők, amelyekről szó esik. Az Anhui KORBOR Machinery Co., Ltd. (KORBOR) 1999 óta kizárólagosan gyárt vezérműtengelyeket, és ma évente több mint 2,3 millió vezérműtengely-készletet szállít egy 22 000 négyzetméteres műhelyből a kínai Anqingban. Az alábbi döntési keret az, amelyet a KORBOR az OEM-vásárlók esetében alkalmaz, akik elvárják, hogy az alkatrész azonos maradjon a motorprogram teljes élettartama alatt.
Alapdefiníció
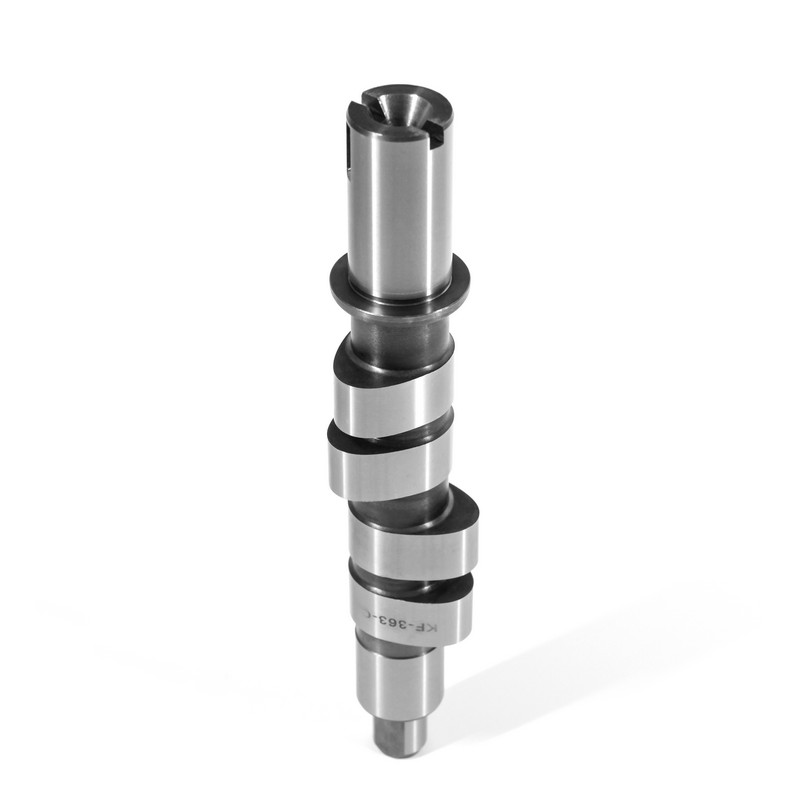
A vezérműtengely a motor azon alkatrésze, amely szabályozza a szelepemelést, az időtartamot és az időzítést. Minden szelep-vonat esemény össze van kötve a karéjainak precíziós geometriájával és a futófelületek keménységével, ezért a vezérműtengely beszerzése éppúgy kohászati, mint megmunkálási döntés.
A műszaki nyomat a vezérműtengely-beszerzés legfontosabb dokumentuma; az a beszállító, aki nem tudja megtartani a nyomatot az egymást követő gyártási tételekben, definíció szerint minden más minősítést megbukik.
A vezérműtengely-lebenyek koncentrált érintkezési feszültség alatt működnek a lebeny és a követő között, így az OEM-nyomatok egyesítik a mérethatárokat a kohászati követelményekkel. A hosszú távú szállítási szerződés minimális követelményei a következők:
A bevált nyomatok széles könyvtárával rendelkező beszállító csökkenti az első gyártás kockázatát. A KORBOR több mint 800 autóipari vezérműtengely-modellt és 600 motorkerékpár-vezérműtengely-modellt futtat – több mint 1400 ellenőrzött nyomat aktív gyártás alatt –, így a motor által igényelt geometria valószínűleg egy elsajátított folyamat, nem pedig fejlesztési projekt. Egy Ford vezérműtengely-alkalmazás például egy olyan nyomattal van vezérelve, amely az első minta kivágása előtt meghatároz minden lebeny- és naplójellemzőt.
 Ford 9L3Z6250C vezérműtengely szerelvény 5,4 literes 3 szelepes V8 motorokhoz Ez a Ford 5,4 literes 3V V8-as motorokhoz készült eredeti vezérműtengely az aktív gyártás során bevált, elsajátított nyomat, amely csökkenti az első gyártás kockázatát. Edzett acélja és CNC-megmunkálású szárnyai megbízható szelepvezérlést és tartósságot biztosítanak. Termék megtekintése →
Az anyagválasztás és a házon belüli hőkezelés meghatározza, hogy a vezérműtengely túléli-e a teljes programot, vagy ismétlődő garanciális elem lesz-e – a kihelyezett nyersdarabok a kohászatot olyan ellátási kockázattá teszik, amelyet a végső ellenőrzés nem képes felfogni.
A gyártási vezérműtengelyek a gyakorlatban háromféleképpen oszlanak meg. A hűtött öntöttvas kemény, kopásálló lebenyfelületet biztosít alacsony darabáron. A gömbölyű öntöttvas rugalmasságot biztosít a dízel- és haszonjárművek rakományaihoz. A karburált ötvözött acél viseli a legnagyobb érintkezési terhelést a turbófeltöltős benzinmotorokban.
| Anyag | Lebeny keménysége | Tipikus alkalmazás | Fő ellátási kockázat |
| Hűtött öntöttvas | 45-55 HRC | Belépő utasmotorok | Hűtési mélységű konzisztencia |
| Gömbös öntöttvas | 40-48 HRC | Dízel és haszongépjárművek | Nodularitás és perlitszint |
| Karburált ötvözött acél | 58-62 HRC | Turbófeltöltős benzinmotorok | Karburáló mélység egyenletessége |
A beszerzési teszt az, hogy a szállító ellenőrzi-e az üreset. Ha az öntést és a hőkezelést alvállalkozásba adjuk, a keménységi eltolódást és a torzulást csak megmunkálás után fedezik fel, amikor a selejt költsége már le van zárva. A KORBOR egyablakos láncot működtet az üres öntéstől a kész vezérműtengelyig, belső temperálást, karburálást és edzést alkalmazva a keménység stabilizálása és a torzulás minimalizálása érdekében. A mély tok keménységét igénylő Volkswagen-alkalmazások tipikus esetei, amikor a belső hőkezelési vezérlés lehetővé teszi a nyomat mennyiségének elérhetőségét.
 KORBOR 032109101AG Vezérműtengely házon belüli hőkezeléssel Ez az autóipari vezérműtengely a KORBOR belső öntésének, temperálásának, karburálásának és hűtésének előnyeit élvezi, így stabil keménységet és minimális torzítást biztosít. Bemutatja az egyablakos kohászati vezérlést, amely lehetővé teszi az igényes motoralkatrészek mennyiségi gyártását. Termék megtekintése →
Ha a vezérműtengely beszállítója nem tudja felmutatni a hőkezelési kemence nyilvántartását a megfelelő tétel nyomon követhetőségével, akkor a tanúsított alkatrész kohászata nem ellenőrizhető. Kezelje ezt kizáró szakadékként.
A hosszú távú OEM-ellátást az IATF 16949 minőségbiztosítási rendszer biztosítja, folyamat közbeni ellenőrzéssel – nem pedig a szállítódokknál végzett végső ellenőrzés.
A KORBOR az IATF 16949:2016 szabványt követi nulla hibamentes gyártási filozófiával, minden lépésben többrétegű minőségellenőrzést alkalmaz, hogy minden tétel ugyanazt a méret- és kohászati eredményt adja vissza. KORBOR tele van minőségbiztosítási folyamat kiterjed a nyersdarab öntésére, megmunkálására, hőkezelésére és végső mérésére. Amikor egy vezérműtengely beszállítót auditál, a minőségbiztosítási rendszernek bizonyítania kell:
"Az SPC diagramok elmúlt tizenkét hónapja elválasztja a valódi gyártót a kereskedési pulttól. Az egyik előállítja az adatokat, a másik nem."
Az OEM-felhívások szállítási megbízhatósága a telepített kapacitás, az integrált gyártási mélység és a mennyiségi szállítás dokumentált nyilvántartásának eredménye – ez nem egy kereskedelmi áttekintésben tett ígéret.
A KORBOR egy 28 000 négyzetméteres telephelyet üzemeltet, 22 000 négyzetméteres műhellyel, amely mérleg egysoros törékenység nélkül támogatja a többéves ütemezést. Az termelési kapacitás mögött 11 millió RMB jegyzett tőke és 100 millió RMB feletti teljes beruházás áll, az éves szállítás meghaladja a 2,3 millió készletet.
Az OEM-vásárlók számára ez a mélység számít, mert az a szakember, aki maga készíti a nyersdarabokat és saját hőkezelést végez, képes felvenni az ütemterv szerinti nyomást anélkül, hogy a kohászati kockázatot az ügyfélre terhelné. A folyamatos programok – beleértve a KORBOR által gyártott Nissan vezérműtengely-családot is – ezen a fajta stabil kapacitáson múlnak.
 KORBOR 130209419R vezérműtengely folyamatos gyártási programokhoz Ez a Nissan családhoz tartozó vezérműtengely stabil kapacitást képvisel, amely a házon belüli nyersdarabkészítésre és hőkezelésre épül, és elnyeli az ütemezett nyomást a kohászati kockázat eltolódása nélkül. A megbízható kötegek segítenek elkerülni a vonalleállásokat és a garanciaigényeket a program élettartama alatt. Termék megtekintése →
A vezérműtengely szállítójának valódi költsége a darabár, a beérkező ellenőrzés, a vonalleállások, a garanciális igények és a gyorsított fuvar összege a program élettartama alatt; az alacsony egységenkénti árajánlat nem élhet túl egyetlen motorsor leállást sem.
A nagy volumenű motor összeszerelésben egy méretbeli eltolódással rendelkező vezérműtengely-tétel megállítja a sort a válogatás, az átdolgozás vagy az újrasorolás céljából. Az alábbi eloszlás a gyártási vezérműtengely-ellenőrzések során feltárt tipikus okokat tükrözi – a folyamatsodródás és a kohászat dominál, nem a logisztikai hibák.
A vezérműtengely-beszállítók összehasonlításakor súlyozza le az alábbi méreteket – egy képzett szakembernek minden sorban felül kell múlnia az alacsony árú kereskedőt, kivéve az egységárat.
| Költség dimenzió | Tranzakciós szállító | OEM minősítésű szakember |
| Bejövő ellenőrzés | Gyakori válogatás és újramérés | Tételhagyás vagy csökkentett ellenőrzés |
| Vonalstop expozíció | Ismétlődő méreteltérés a tételek között | Stabil Cpk lebenyeken és naplókon |
| Garanciális kockázat | Keménység változás without furnace records | Nyomon követhető tételszintű hőkezelési adatok |
| Mérnöki támogatás | Reaktív és korlátozott | Pályázat áttekintése PPAP előtt |
Teljes birtoklási költség
Teljes birtoklási költség (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Az ismételhető minősítési folyamat eltávolítja a beszállítói retorikát a döntésből – minden alábbi lépés egy adott ellátási kockázatot zár le.
A KORBOR ezt a minősítési utat dokumentált folyamatadatokkal, gyártási kapacitás-felülvizsgálatokkal és PPAP-mintákkal támogatja 1400 modellkönyvtárában.
Nyomtatási megfelelőség ismételt gyártás során. A geometria, a keménység és a tétel konzisztenciája többet számít, mint a darabár, mert a meghibásodott vezérműtengely olyan leállásokat és motorgaranciális költségeket okoz, amelyek jóval meghaladják a kialkudott megtakarításokat.
Hosszú távú OEM-ellátás esetén igen. A házon belüli nyersöntvény és hőkezelés közvetlen ellenőrzés alatt tartja a hűtési mélységet, a karburálási mélységet és a végső keménységet, a kötegszintű kemence rekordokkal a nyomon követhetőség érdekében.
Tekintse át a tizenkét hónapos SPC diagramokat, kérjen CMM-jelentéseket és keménységi adatokat három egymást követő PPAP-tételhez, és ellenőrizze az öntősort tápláló öntödék anyagtanúsítványait.
Az integrált termeléssel rendelkező szakembertől többéves ütemezést kell elköteleznie. A KORBOR például évente több mint 2,3 millió készletet szállít ki egy 22 000 négyzetméteres gyártási területről egy 28 000 négyzetméteres telephelyen.




 闽公网安备 35018102000203 号
